
تأثير قطر الدافع في جودة الخلط
(Effect of Impeller Diameter on Mixing Quality)
في تصميم الخلاطات، يُسهم تحسين عملية الخلط في رفع جودة المزج وزيادة تجانس المائع. أُجريت هذه الدراسة بهدف تقييم تأثير نسبة قطر الدافع إلى قطر الخزان (D/T) في جودة الخلط. ولتحقيق ذلك، تمت دراسة ثلاثة خزانات لها القطر (T) نفسه، والحجم نفسه، ونوع المائع نفسه، ومعدل إدخال الطاقة نفسه، مع اختلاف نسبة (D/T) وسرعة دوران الدافع، وذلك باستخدام ديناميكيات الموائع الحاسوبية (CFD). وأظهرت نتائج التحليل أن الانخفاض المفرط في نسبة (D/T) يؤدي إلى تكوّن منطقة غير متجانسة داخل الخزان، في حين أن الزيادة المفرطة فيها تؤدي إلى حدوث ظاهرة الاختناق الهيدروديناميكي (Choking)، مما ينعكس سلبًا على جودة الخلط ويؤدي إلى تراجعها بصورة ملحوظة. في المقابل، فإن الاختيار الصحيح لنسبة (D/T) يضمن تحقيق خلط عالي الجودة وتجانس مرتفع للمائع.
منهجية الدراسة وتحليل النتائج
تُعدّ عملية الخلط إحدى العمليات الأساسية في العديد من الصناعات، إذ تؤدي حركة المائع إلى تقليل درجة عدم تجانسه داخل حيز محدد. ومن هذا المنطلق، يتمثل الهدف الرئيس من تصميم الخلاطات في الوصول إلى أعلى مستوى ممكن من تجانس المائع. وتُعدّ الدافع أحد أهم المكونات الرئيسة في أي خلاط، لذا ينبغي تصميمها بعناية مع مراعاة مختلف المعايير المؤثرة. ويختلف كلٌّ من قطر الدافع وسرعة دورانها تبعًا لنوع الخلاط وأبعاده، وأبعاد الخزان، وكذلك لزوجة المائع.
وقد أسفرت الدراسات التي أُجريت في هذا المجال عن تقديم نموذج لتقدير النسبة بين قطر الدافع وقطر الخزان (D/T) اعتمادًا على لزوجة المائع. ويعرض الشكل (1) القيم العظمى والصغرى والقيمة المثلى لنسبة (D/T) عند لزوجة ثابتة. ويتضح من الشكل أنه كلما ازدادت لزوجة المائع، وجب زيادة قيمة (D/T) أيضًا، وذلك لضمان الوصول إلى مستوى مناسب من التجانس.
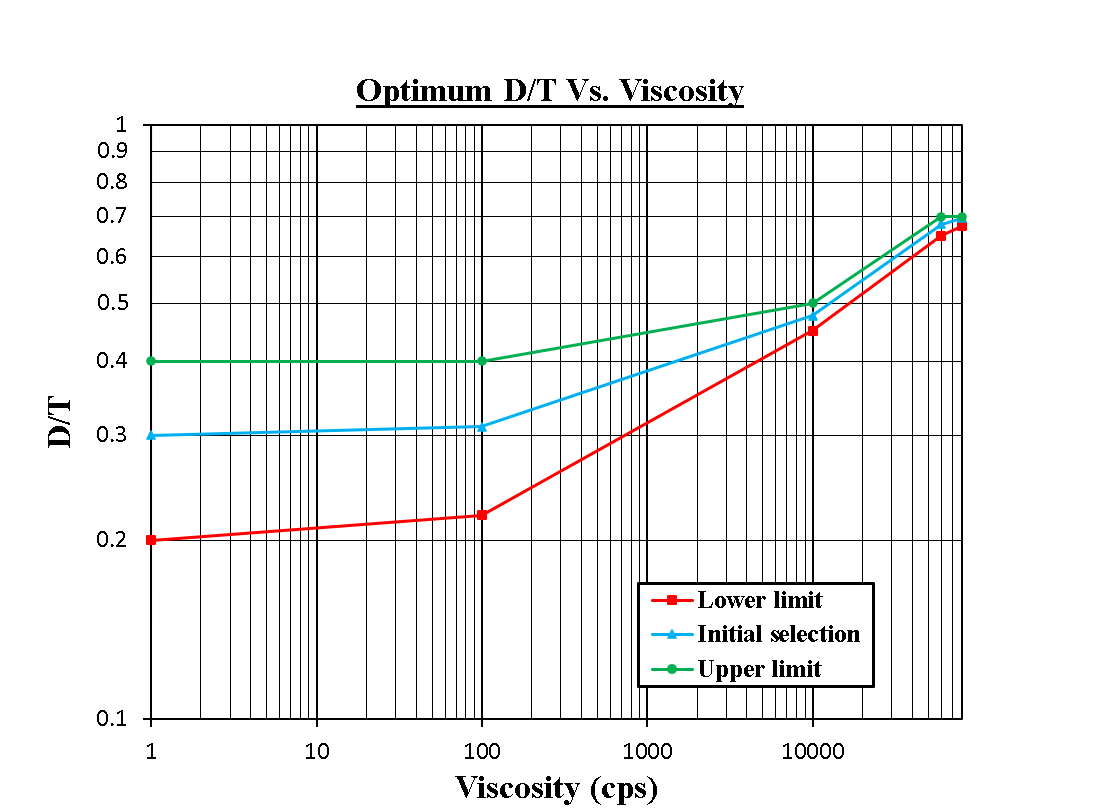
الشكل (1). العلاقة بين نسبة (D/T) ولزوجة المائع
ونظرًا لأن إحدى أبرز المشكلات الناجمة عن ضعف كفاءة الخلط في الخزانات الكبيرة (التي يزيد حجمها على 5000 لتر) تتمثل في تكوّن المناطق غير المتجانسة (Dead Zone¹)، فقد أُجريت هذه الدراسة باستخدام خزان قياسي بسعة 7500 لتر مع ثلاثة خلاطات مختلفة. وترد المواصفات الفنية للخزان والخلاطات المستخدمة في هذه الدراسة في الجدول (1).
1- المنطقة الميتة (Dead Zone): هي منطقة يتحرك فيها المائع ببطء شديد، أو يبقى تدفقه محصورًا ضمن نطاق محدود، بحيث لا يتمكن من الانتقال إلى بقية مناطق الخزان، مما يؤدي إلى ضعف التجانس وانخفاض كفاءة عملية الخلط.
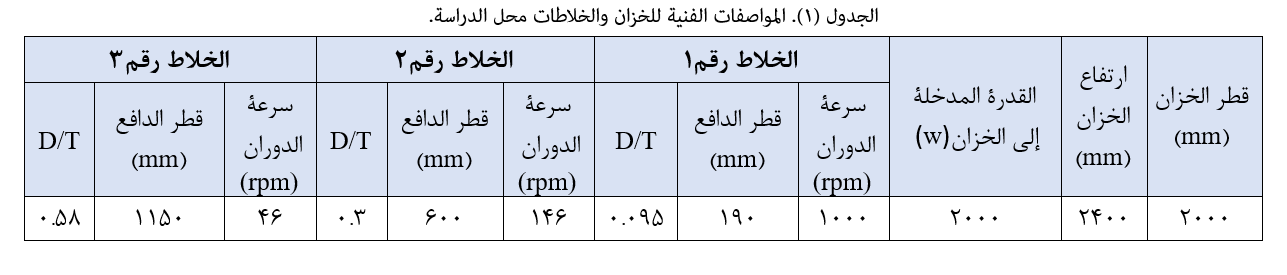
كان الهدف من هذه الدراسة إبراز أهمية الاختيار الصحيح لقطر الدافع في تحقيق خلط فعّال. ولتحقيق ذلك، ثُبِّتت أبعاد الخزان (القطر والارتفاع)، ونوع المائع، ومعدل الطاقة الداخلة إلى الخزان، في حين اعتُبر كلٌّ من قطر الدافع وسرعة دورانها متغيرين للدراسة. ووفقًا لما هو موضح في الجدول، يتميز الخلاط رقم (1) بنسبة (D/T) صغيرة (أي قطر مروحة صغير) مع سرعة دوران مرتفعة، بينما يمتلك الخلاط رقم (2) نسبة (D/T) وسرعة دوران مثليين، أما الخلاط رقم (3) فيتميز بنسبة (D/T) كبيرة (أي قطر مروحة كبير جدًا) مع سرعة دوران منخفضة جدًا.
ويُظهر الشكل (2) نموذج الخزان والخلاطات الثلاثة التي تمت محاكاتها باستخدام برنامج COMSOL Multiphysics.
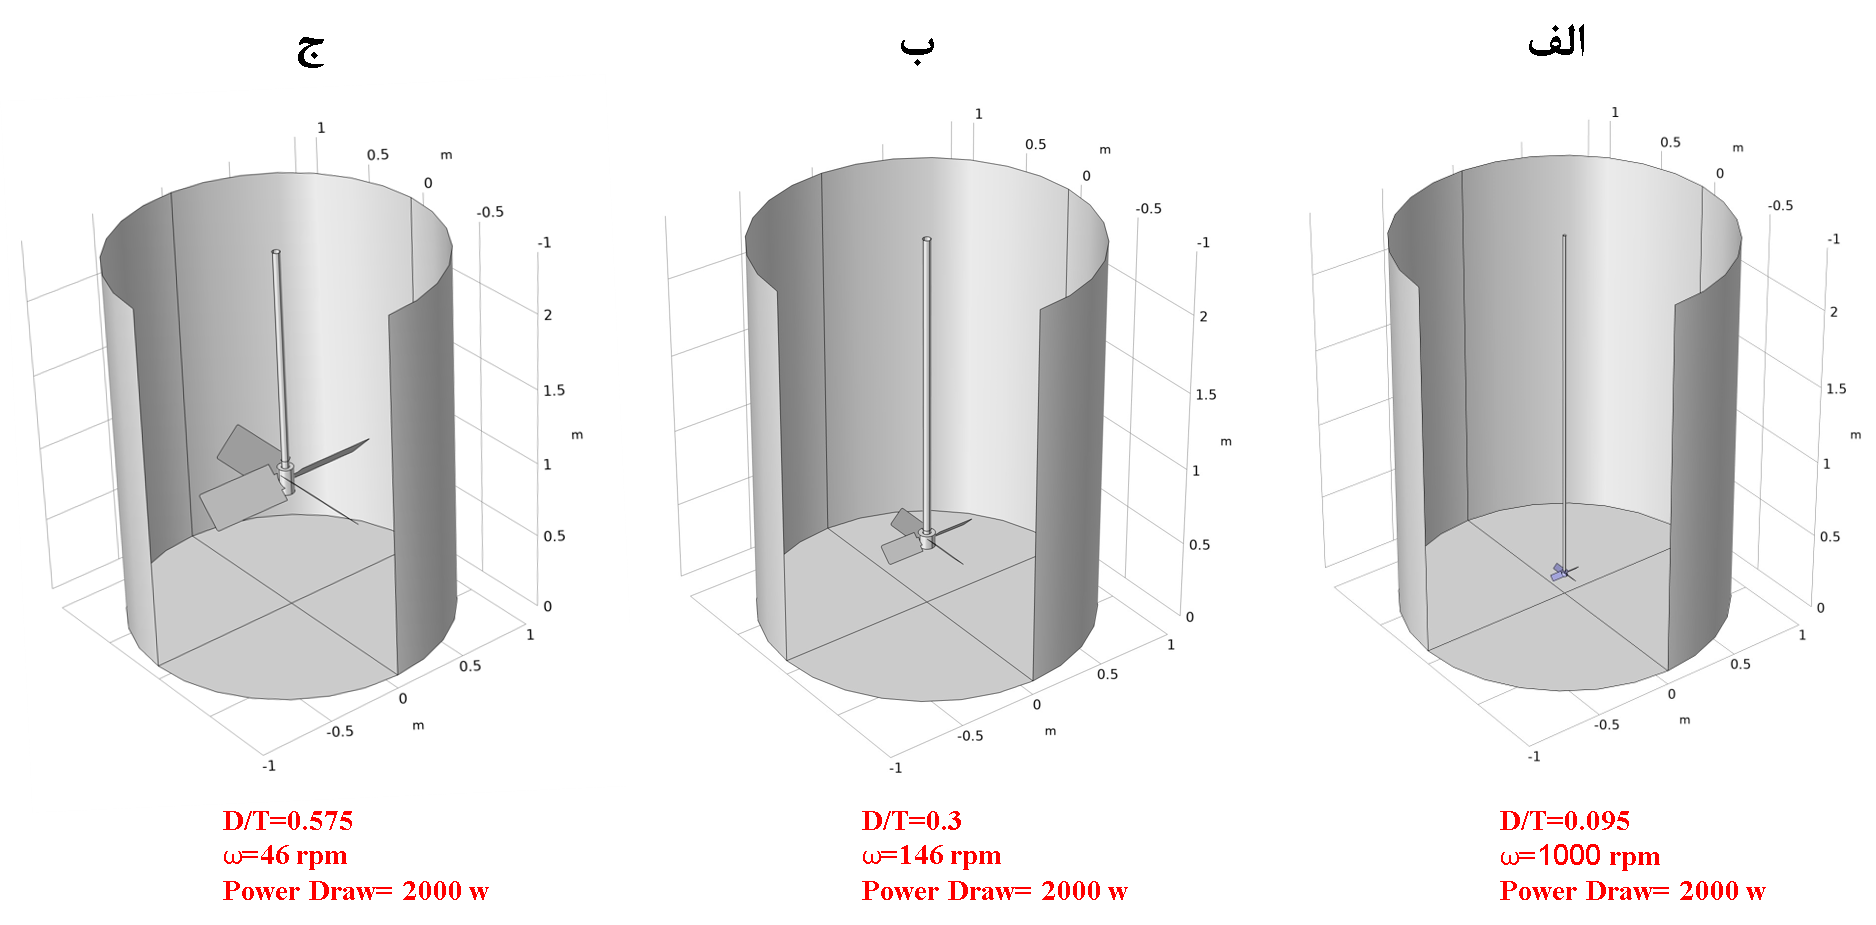
الشكل (2). مخطط تخطيطي للخزان المزوّد بخلاط: (أ) الخلاط رقم (1)، (ب) الخلاط رقم (2)، (ج) الخلاط رقم (3).
نظرًا إلى أن سرعة جريان المائع تُعدّ من أهم العوامل المؤثرة في جودة الخلط، فقد تم حساب متوسط سرعة جريان المائع في جميع نقاط الخزان للخلاطات الثلاثة محل الدراسة. ويبيّن الشكل (3) مخططات توزيع السرعة المستخرجة من برنامج المحاكاة.
ووفقًا للمعيار المعتمد، إذا تجاوزت سرعة جريان المائع 0.2 م/ث في جميع أنحاء الخزان، فيمكن اعتبار الخزان خاليًا من المناطق الميتة (Dead Zones). وهذا يعني أن المائع في جميع أجزاء الخزان يختلط بدرجة عالية من التجانس، مما يضمن الحصول على منتج نهائي ذي جودة مقبولة.
وتُظهر النتائج أن متوسط سرعة جريان المائع في جميع نقاط الخزان بلغ 0.24 م/ث في الخلاط رقم (1)، و0.60 م/ث في الخلاط رقم (2)، و1.37 م/ث في الخلاط رقم (3). ومن خلال تحليل هذه النتائج، يتضح أن زيادة قطر الدافع تؤدي إلى زيادة متوسط سرعة جريان المائع. كما أنه، نظرًا إلى أن متوسط سرعة الجريان في الخلاطين (2) و (3) أعلى منه في الخلاط (1)، فمن المتوقع أن تكون جودة الخلط في الخلاطين الثاني والثالث أفضل من تلك المحققة في الخلاط الأول.
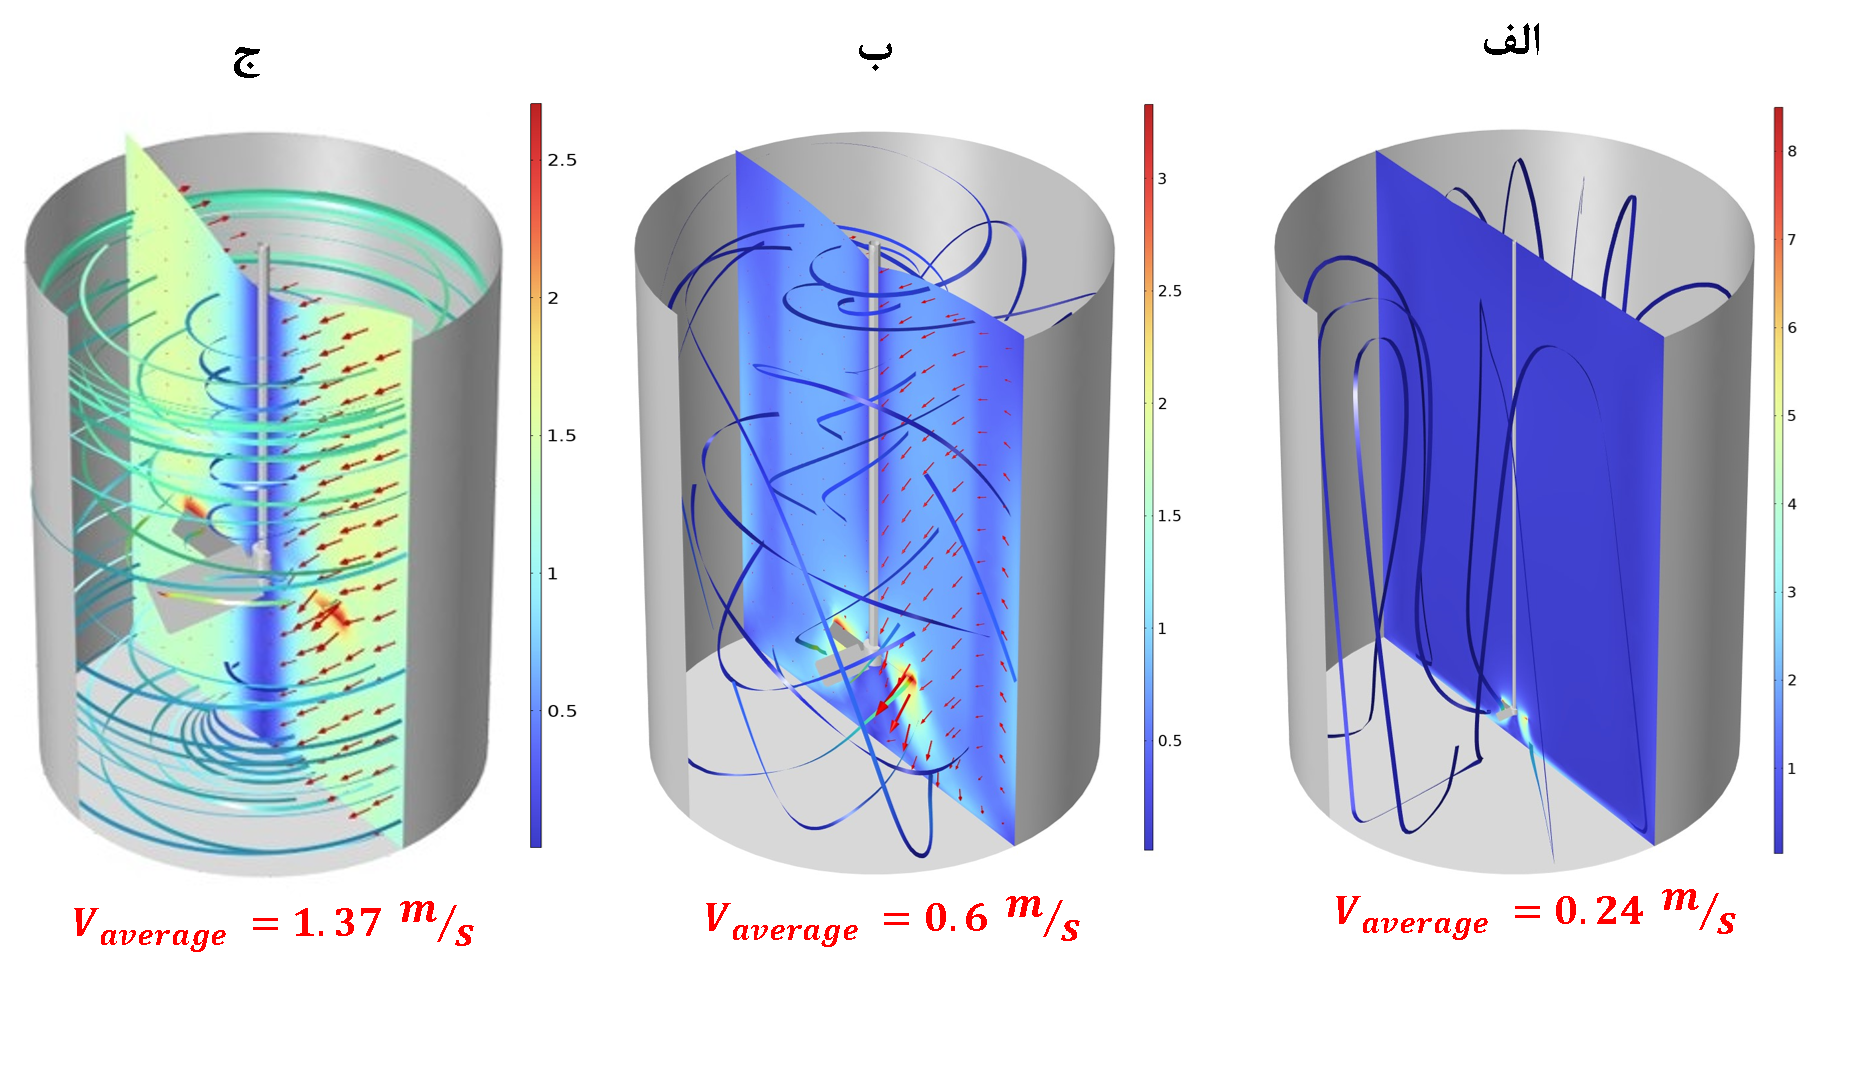
الشكل (3). مخطط توزيع سرعة جريان المائع: (أ) الخلاط رقم (1)، (ب) الخلاط رقم (2)، (ج) الخلاط رقم (3).
إلى جانب متوسط سرعة جريان المائع، يُعد نمط جريان المائع أيضًا من العوامل الأساسية المؤثرة في كفاءة الخلط، ولذلك ينبغي تحليله بدقة. ويعرض الشكل (4) أنماط جريان المائع في الخلاطات الثلاثة محل الدراسة.
ويتضح من الشكل أن المائع داخل الخلاط رقم (2) يمتاز بجريان أكثر قوة وانتظامًا مقارنةً بالخلاط رقم (1)، الأمر الذي يقلل من احتمالية تكوّن المناطق غير المتجانسة (Dead Zones) داخله. إلا أن نمط الجريان في الخلاط رقم (3) يختلف بصورة واضحة عن النمطين الآخرين؛ إذ ينقسم الجريان إلى منطقتين منفصلتين: جريان أعلى الدافع وجريان أسفلها.
وتشير هذه الظاهرة إلى أنه عندما تتجاوز نسبة قطر الدافع إلى قطر الخزان (D/T) حدًا معينًا، فإن انخفاض المسافة الفاصلة بين الدافع وجدار الخزان يؤدي إلى اختناق الجريان (Flow Choking)، فيصبح المائع محصورًا في المنطقة الواقعة أسفل الدافع. وبعبارة أخرى، فإن الزيادة المفرطة في قطر الدافع تدفع الجريان نحو الطرف السفلي للخزان، حيث يتراكم وينحصر أسفل الدافع.
وفي هذه الحالة، وبسبب انقسام الجريان إلى حيزين منفصلين (Compartmentalization)، تصبح أنماط الجريان في الجزأين العلوي والسفلي من الخزان مستقلة عن بعضها البعض، ولا تتحقق الدورة المحورية الكاملة للمائع داخل الخزان (Tank Turnover) بالكفاءة المطلوبة. وتؤكد هذه النتائج أن ارتفاع سرعة جريان المائع وحده لا يُعد مؤشرًا كافيًا على تحقيق خلط متجانس وعالي الجودة، بل يجب تقييم نمط الجريان بالتزامن مع سرعة الجريان للوصول إلى تقييم دقيق لكفاءة عملية الخلط.
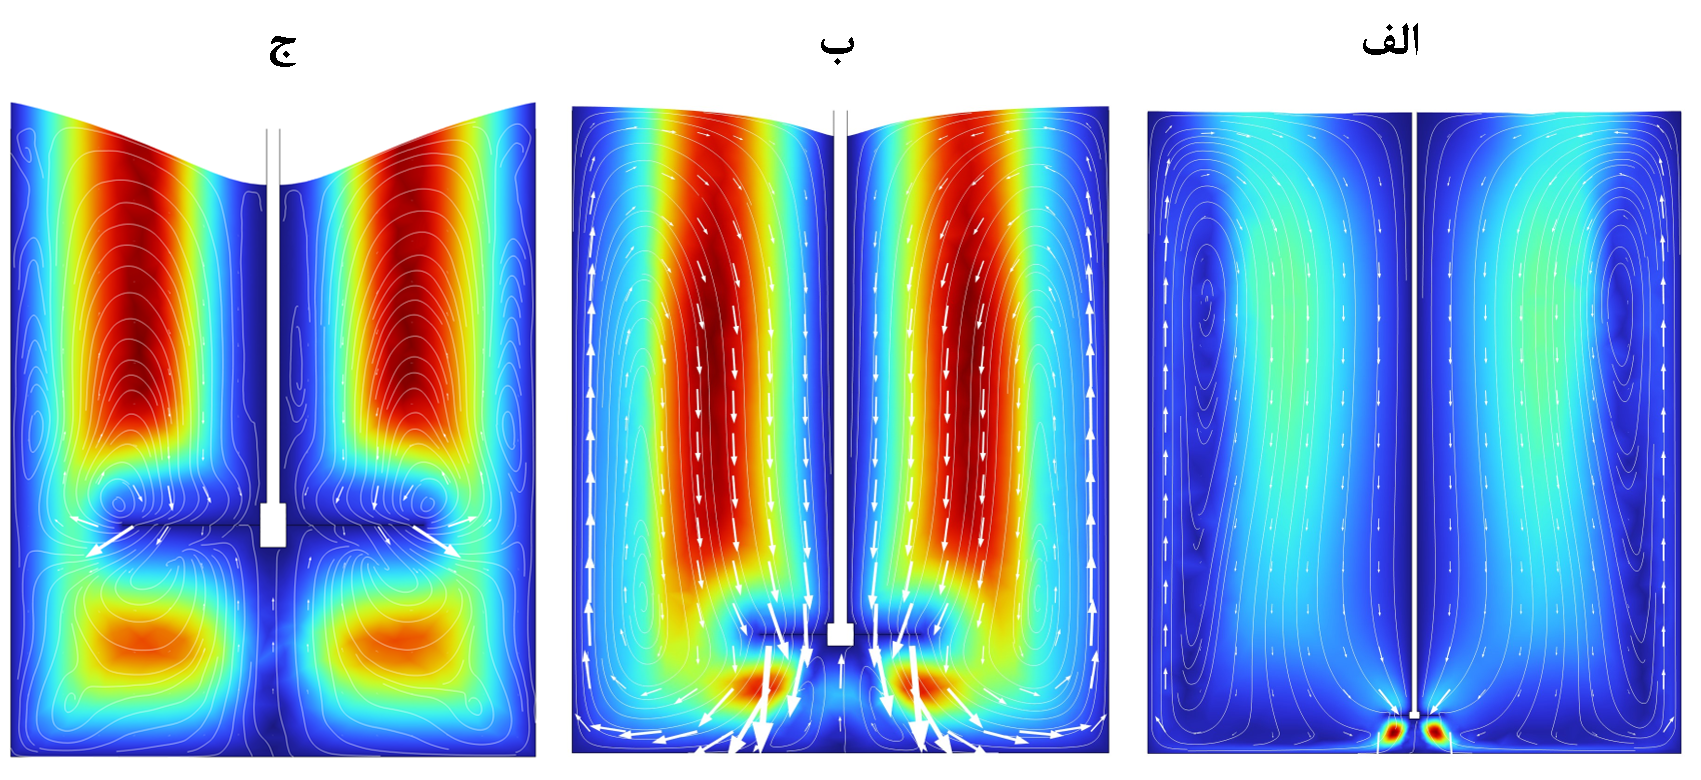
الشكل (4). نمط الجريان المتولد بواسطة: (أ) الخلاط رقم (1)، (ب) الخلاط رقم (2)، (ج) الخلاط رقم (3).
ولإجراء تقييم أكثر دقة لعملية الخلط، جرى تحديد وفصل المناطق التي تقل فيها سرعة جريان المائع عن 0.5 م/ث و0.2 م/ث.
ووفقًا لما يوضحه الشكل (5)، فإن عدد النقاط التي تقل فيها سرعة الجريان عن 0.5 م/ث في الخلاطين (2) و (3) أقل منه في الخلاط (1)، مما يدل على أن المائع يتحرك في معظم أجزاء الخزان بسرعة أعلى مقارنةً بالخلاط الأول.
كما يتضح من الشكل (6) أن سرعة جريان المائع في الخلاط (1) تقل عن 0.2 م/ث في معظم أنحاء الخزان، الأمر الذي يؤدي إلى ضعف التبادل بين المائع الموجود في تلك المناطق والمائع في بقية أجزاء الخزان، وبالتالي لا تتم عملية الخلط بالكفاءة المطلوبة.
أما في الخلاط رقم (2)، فتقتصر المناطق التي تقل فيها سرعة الجريان عن 0.2 م/ث على نطاق محدود أسفل الدافع، وهو ما يعكس تجانسًا أفضل في عملية الخلط مقارنةً بالخلاط الأول.
وفي المقابل، تُظهر نتائج الخلاط رقم (3) أن المناطق الواقعة في مركز الخزان بمحاذاة عمود الإدارة (Shaft Axis) تمتلك سرعة جريان تقل عن 0.2 م/ث، ولذلك فإن المائع الموجود في هذه المنطقة لا يختلط بكفاءة نتيجة حدوث ظاهرة اختناق الجريان (Flow Choking).
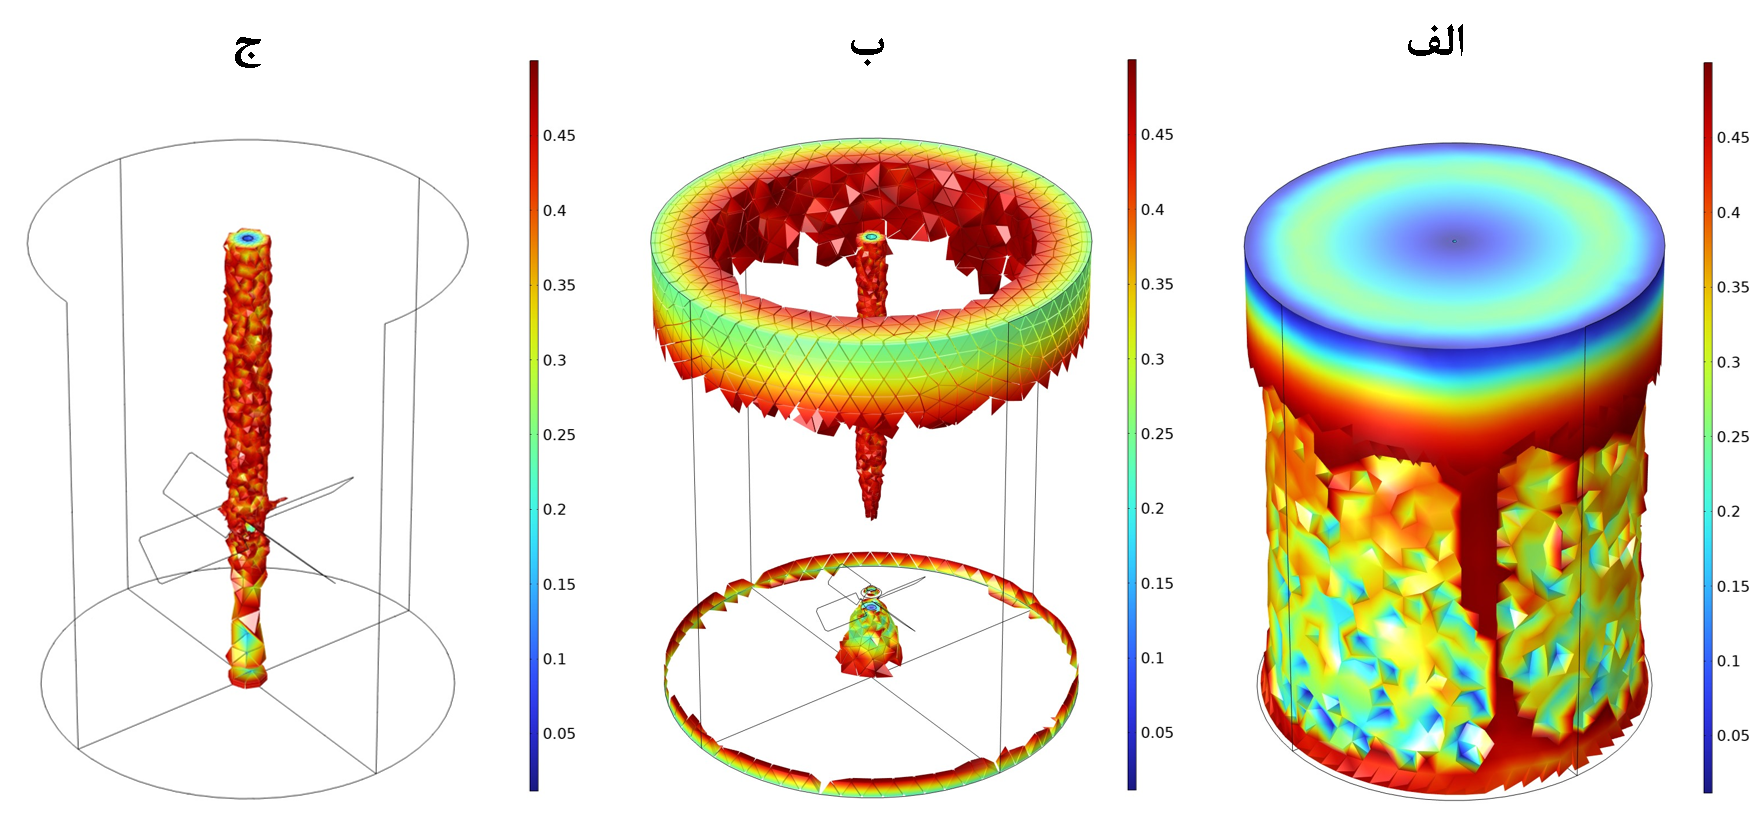
الشكل (5). المناطق التي تقل فيها سرعة جريان المائع عن 0.5 م/ث: (أ) الخلاط رقم (1)، (ب) الخلاط رقم (2)، (ج) الخلاط رقم (3).
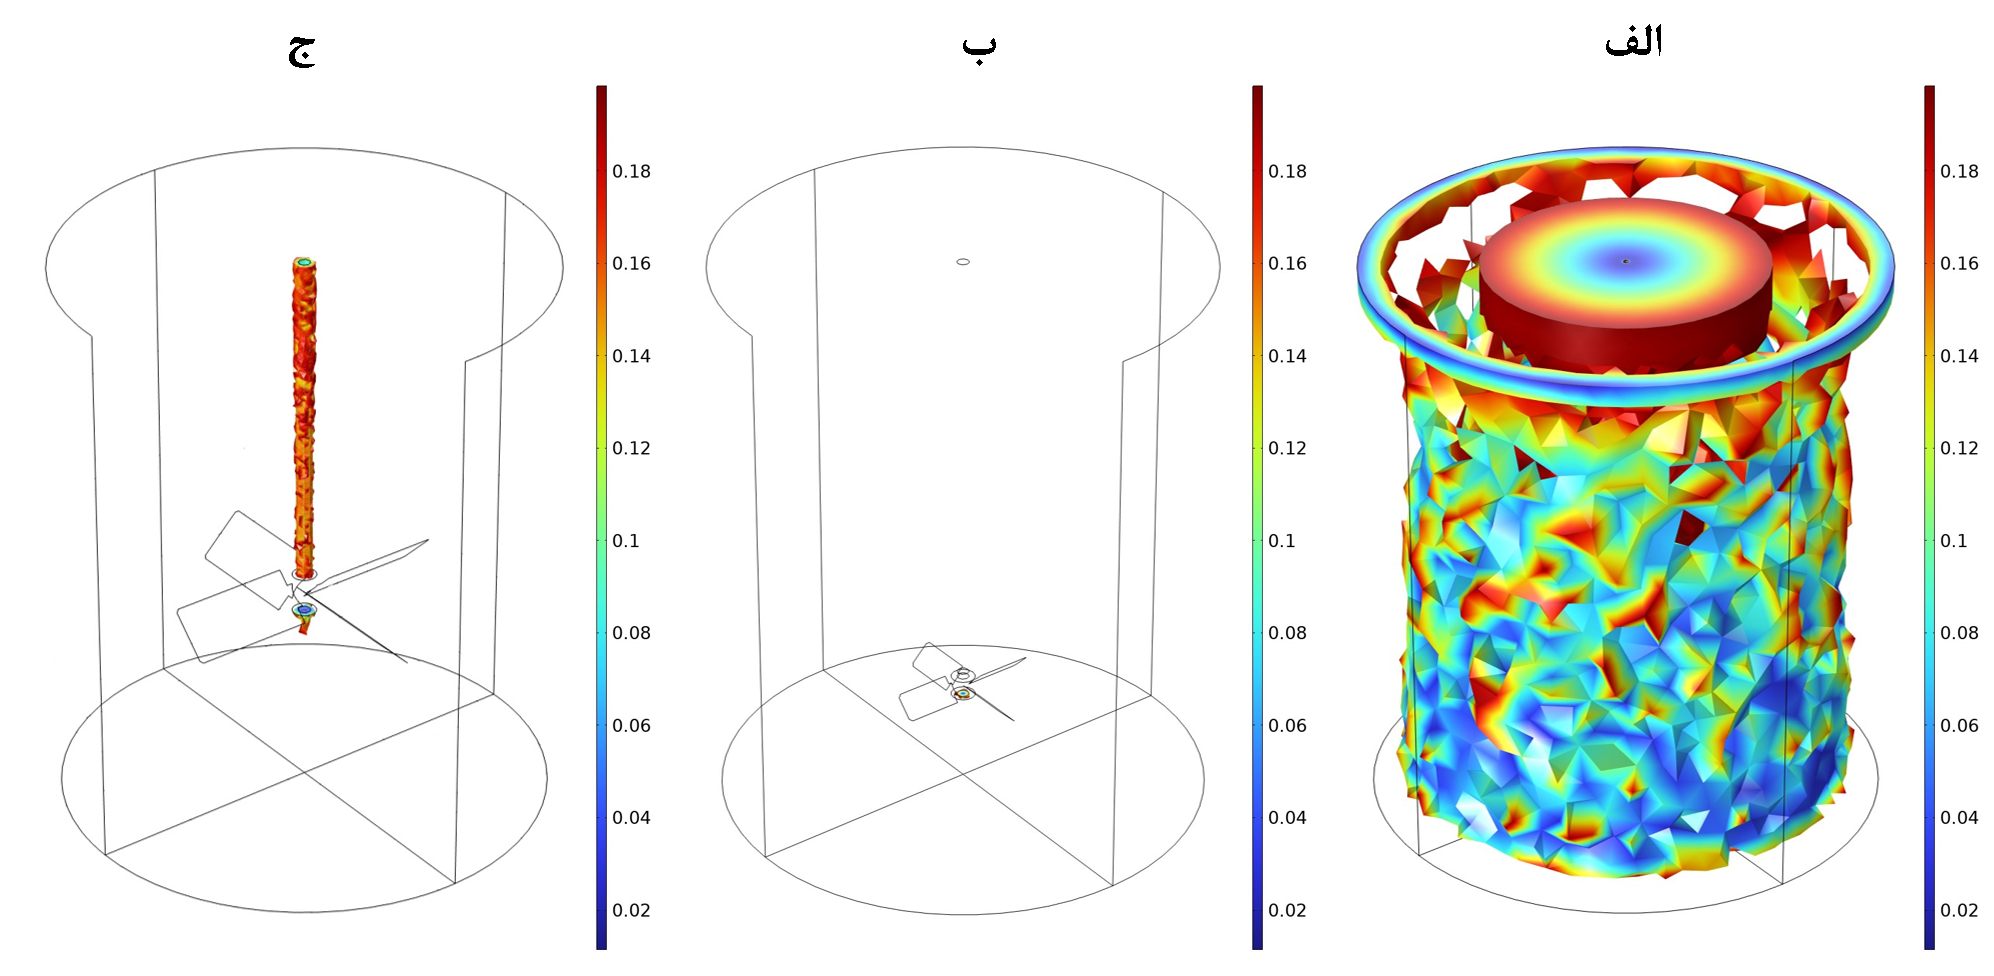
الشكل (6). المناطق التي تقل فيها سرعة جريان المائع عن 0.2 م/ث: (أ) الخلاط رقم (1)، (ب) الخلاط رقم (2)، (ج) الخلاط رقم (3).
الخلاصة والاستنتاجات
بصورة عامة، أظهرت نتائج هذه الدراسة أنه كلما انخفضت نسبة (D/T) وازدادت سرعة دوران الدافع، ازدادت احتمالية تكوّن المناطق غير المتجانسة (Dead Zones). وبعبارة أخرى، يحدث دوران المائع واختلاطه بصورة جيدة في المنطقة المركزية من الخزان، بينما تتشكل مناطق ميتة بالقرب من جدران الخزان، مما يؤدي إلى انخفاض كفاءة عملية الخلط وجودة المنتج النهائي.
ومن جهة أخرى، فإن الزيادة المفرطة في نسبة (D/T)، المصحوبة بانخفاض سرعة دوران الدافع، تؤدي إلى انقسام الجريان إلى مسارين منفصلين (Flow Compartmentalization) وحدوث ظاهرة اختناق الجريان (Flow Choking)، الأمر الذي يحدّ من فعالية الخلط المحوري داخل الخزان.
وعليه، فإن الاختيار الصحيح والأمثل لقطر الدافع يُعدّ من العوامل الأساسية في تصميم الخلاطات، إذ إن اختيار قطر غير مناسب للمروحة سيؤثر سلبًا علی كفاءة عملية الخلط، ولن يحقق المنتج النهائي مستوى الجودة المطلوب.